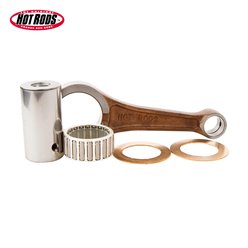

Opis produktu
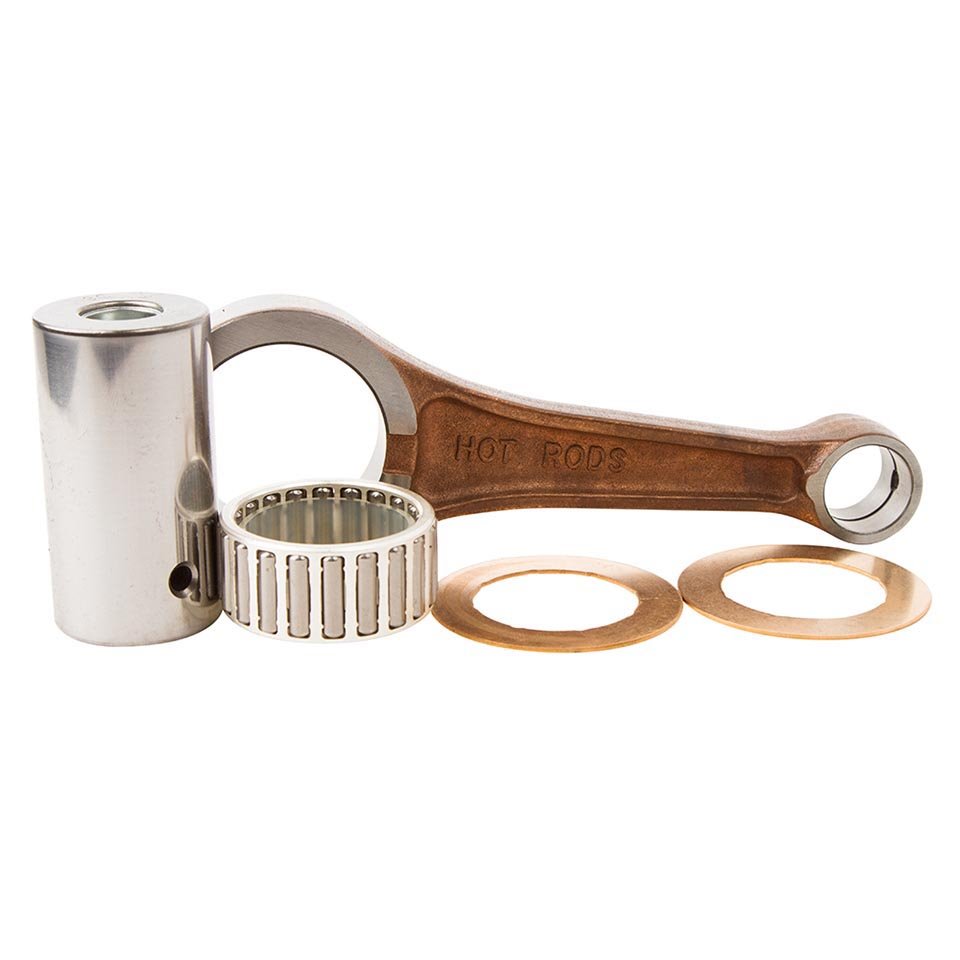
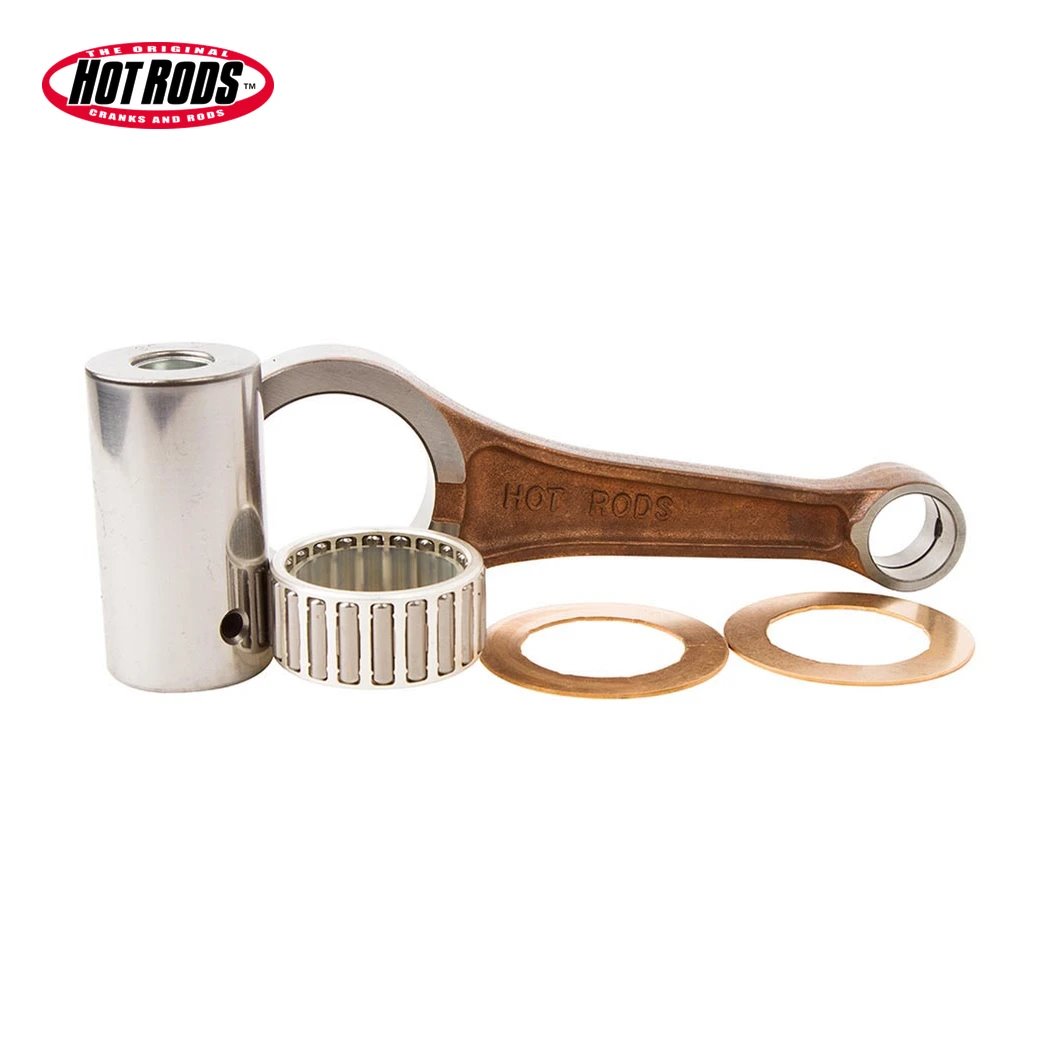
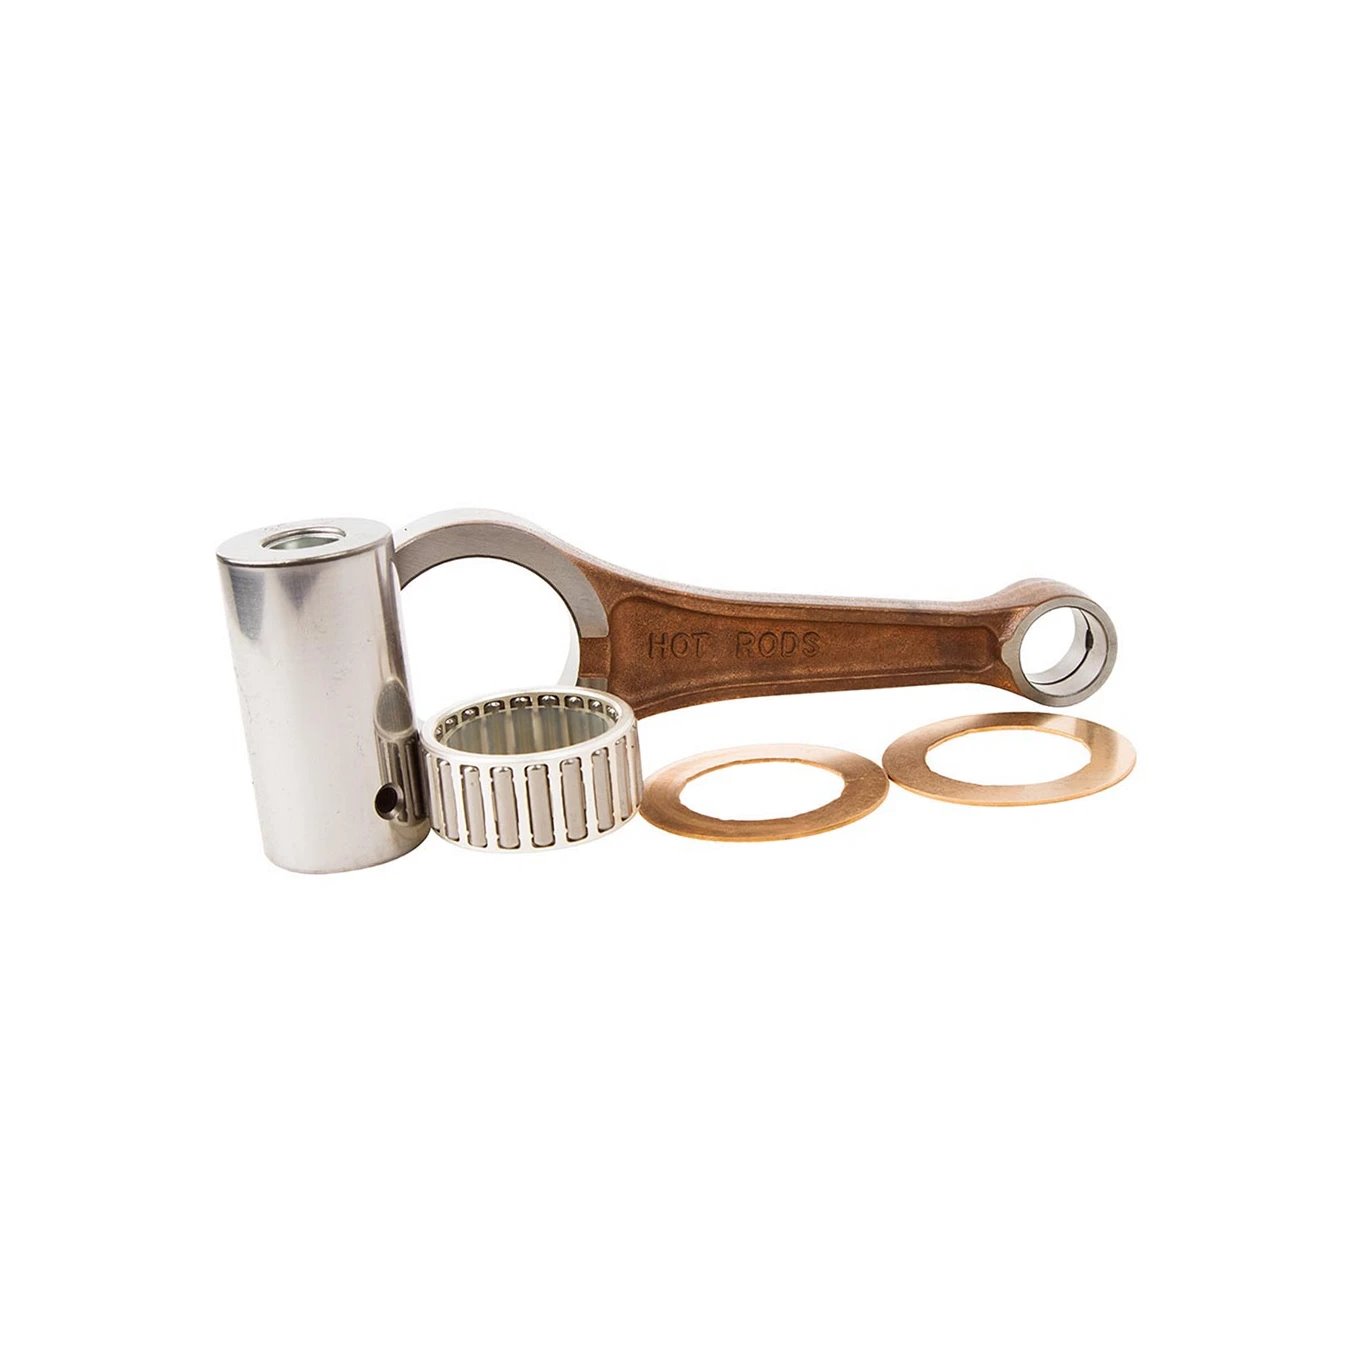
Korbowód Hot Rods HR 8699 wykonany z certyfikowanej stali AISI 8620 pasuje do wałów fabrycznych oraz marki Hot Rods.
Część sprawdza się podczas remontu układu korbowo-tłokowego silnika.
Najważniejsze cechy
- Wykonany z certyfikowanej stali AISI 8620.
- Zgodny z wałami korbowymi Hot Rods oraz fabrycznymi.
- Podwójne honowanie tworzy okrągłą powierzchnię bieżnicy łożyska.
- Proces śrutowania (shot-peening) eliminuje naprężenia powierzchniowe i wygładza krawędzie.
- Sworznie korbowe ze stali walcowanej na gorąco ASTM 4115, utwardzane powierzchniowo do poziomu 58-62 Rc.
- Wyprodukowany w USA.
Dane techniczne
- Średnica otworu (A): 20.00 mm
- Średnica otworu (B): 44.00 mm
- Odległość między środkami otworów (D): 129.50 mm
- Szerokość korbowodu (F): 20.00 mm
- Szerokość korbowodu (G): 20.00 mm
- Średnica sworznia (H): 34.00 mm
- Długość sworznia (I): 63.50 mm
- Grubość podkładki: 0.95 mm
- Wymiar łożyska - część wału: 34x44x19.8 mm

Film poglądowy — może przedstawiać inny wariant lub kolor. Wersja produktu zgodna ze zdjęciami i opisem.
Do jakich pojazdów pasuje HOT RODS HR 8699
Honda
- TRX 500 FA Fourtrax Foreman | 500cc | 2005–2011
- TRX 500 FA Fourtrax Foreman Rubicon | 500cc | 2006–2011
- TRX 500 FE Foreman | 500cc | 2010–2011
- TRX 500 FE Fourtrax Foreman ES | 500cc | 2005–2009
- TRX 500 FE Fourtrax Foreman ES 4x4 | 500cc | 2010–2011
- TRX 500 FGA Fourtrax Foreman Rubicon | 500cc | 2005–2008
- TRX 500 FM Fourtrax Foreman | 500cc | 2005–2013
- TRX 500 FM Fourtrax Foreman 4WD | 500cc | 2006
- TRX 500 FPA Fourtrax Foreman Rubicon | 500cc | 2009–2011
- TRX 500 FPE Fourtrax Foreman 4x4 | 500cc | 2008–2011
- TRX 500 FPE Fourtrax Foreman ES 4x4 | 500cc | 2007–2011
- TRX 500 FPM Fourtrax Foreman 4x4 | 500cc | 2008–2011
- TRX 500 TM Fourtrax Foreman 2x4 | 500cc | 2005–2006
Warunki: gwarancji producenta, reklamacji, odstąpienia od umowy / instrukcja obsługi
GWARANCJA PRODUCENTA I WARUNKI REKLAMACJI
👉TUTAJ znajdziesz szczegóły gwarancji udzielonej przez producenta oraz warunki reklamacji.INSTRUKCJA OBSŁUGI
ZWROT / ODSTĄPIENIE OD UMOWY.
- Termin na zgłoszenie odstąpienia od umowy to 30 dni liczone od odebrania przesyłki.
- Nie przymujemy zwrotu, jeśli nadasz przesyłkę za pobraniem.
- Zwrot należy odesłąć na swój koszt.
- Otrzymujesz gratis? – w przypadku zwrotu towaru odeślij go również do nas.
Dane producenta, bezpieczeństwo i zgodność produktu
Pełna nazwa producenta: VP ITALY SRL
Potencjalne zagrożenia
Adres producenta:
VIA T. TASSO 1
42023 CADELBOSCO SOPRA (RE)
ITALY
Adres email: INFO@VERTEXPISTONS.COM
Produkt OK48-HR 8699Potencjalne zagrożenia
- Ryzyko katastrofalnej awarii silnika: Pęknięcie korbowodu lub uszkodzenie łożysk wału przy wysokich obrotach prowadzi do natychmiastowego zniszczenia bloku silnika (tzw. "wyjście korbowodu bokiem"). Taka awaria skutkuje nagłym zablokowaniem układu napędowego i tylnego koła, co stanowi krytyczne zagrożenie dla życia kierowcy.
- Utrata kontroli w wyniku wibracji: Niewyważony wał korbowy lub zużyte łożyska generują nadmierne wibracje, które mogą prowadzić do odkręcania się elementów mocujących osprzęt, pękania ramy oraz drętwienia dłoni kierowcy, co drastycznie obniża precyzję prowadzenia.
- Zagrożenia związane z niewłaściwym użytkowaniem: Montaż wału bez uprzedniego sprawdzenia bicia osiowego lub stosowanie łożysk o niewłaściwym luzie (np. C3 zamiast standardowych w miejscach tego wymagających) prowadzi do zatarcia silnika w bardzo krótkim czasie od uruchomienia.
- Wymiana wału korbowego lub korbowodu to jedna z najbardziej zaawansowanych napraw. Musi być wykonywana w sterylnych warunkach przez wykwalifikowanego mechanika. Najmniejsze zanieczyszczenie (opiłek, piasek) wewnątrz łożysk wału doprowadzi do ich natychmiastowego zniszczenia.
- Podczas montażu należy bezwzględnie stosować nowe uszczelniacze wału (simmeringi) oraz nowe śruby korbowodów, jeśli producent przewiduje ich jednorazowe użycie. Śruby muszą być dokręcone kluczem dynamometrycznym zgodnie z precyzyjną specyfikacją producenta.
- Przed zamknięciem karterów należy sprawdzić osiowość wału i poprawność osadzenia łożysk. Zabrania się używania młotka bezpośrednio na czopach wału – wszelkie osadzanie powinno odbywać się metodą termiczną (różnica temperatur) lub przy użyciu specjalistycznych pras.